
Em projetos de equipamentos de ultraprecisão, como inspeção de semicondutores, usinagem a laser e máquinas de medição por coordenadas, a base de granito serve como suporte de referência para toda a máquina. A usinagem personalizada é apenas uma parte do projeto. Muitos projetos sofrem com desvios de precisão, interferências por vibração e dificuldades de montagem após o comissionamento. A causa principal geralmente não é a má qualidade da pedra, mas sim a verificação incompleta das condições de instalação no local na fase inicial. Para garantir que a base de granito ofereça desempenho de referência em nível micrométrico e até nanométrico após a instalação, quatro dimensões principais, incluindo fundação no local, parâmetros ambientais, interfaces de montagem, transporte e içamento, devem ser verificadas uma a uma antes da finalização do projeto e da produção.
A fundação para instalação de equipamentos é o principal pré-requisito para a operação estável da base de granito. A base de granito apresenta alto peso próprio e elevada rigidez, porém é altamente sensível a recalques irregulares. Na fase inicial, é necessário confirmar o tipo de estrutura, a espessura da camada de concreto e a capacidade de carga do piso na área de instalação, para verificar se o solo suporta a carga estática combinada da base e da máquina completa. Simultaneamente, deve-se identificar as fontes de vibração na área circundante, como equipamentos de estampagem, compressores de ar e linhas de transporte dentro da oficina, e avaliar a amplitude da vibração de baixa frequência transmitida pelo solo. Se a vibração no local exceder o limite, devem ser planejadas previamente valas antivibração, isoladores de vibração ou fundações independentes para evitar que a vibração externa seja transferida para a base de granito através do solo e perturbe continuamente a precisão de movimento do equipamento. Pisos de concreto comuns de fábricas frequentemente não atendem aos requisitos de equipamentos de ultraprecisão. Uma fundação independente espessada pode ser necessária quando preciso para evitar a deformação do plano da base causada pelo recalque.
As condições ambientais de temperatura e umidade não podem ser ignoradas. Embora o granito tenha um coeficiente de expansão térmica muito menor do que os metais, gradientes de temperatura constantes e diferenças de temperatura entre o dia e a noite ainda podem induzir pequenas deformações, afetando diretamente a precisão de posicionamento repetitivo do equipamento. Antes de personalizar a base, confirme se a oficina de instalação está equipada com um sistema de temperatura e umidade constantes, juntamente com a faixa de controle de temperatura e o valor da flutuação de temperatura, bem como as condições de fluxo de ar na área. O ar direto das saídas de ar condicionado sobre a base criará diferenças de temperatura locais e resultará em deformação unidirecional da base. Esses problemas de layout precisam ser identificados e ajustados com antecedência. A umidade ambiental também precisa ser verificada. A alta umidade afetará os conjuntos de suporte de ar, trilhos-guia e sensores. O granito em si não é sensível à umidade, mas os componentes de suporte de toda a máquina serão afetados pelo ambiente. É necessário sincronizar os parâmetros ambientais com antecedência e decidir se a base precisa de estruturas de proteção e à prova de poeira. Para equipamentos do tipo semicondutor, confirme o nível de limpeza no local para determinar se a base precisa adotar processos de montagem livres de poeira.
As interfaces de montagem mecânica entre a base e a máquina principal são os principais itens de confirmação durante a personalização. É necessário coletar informações sobre a distribuição de carga e o centro de gravidade de toda a máquina, distinguindo cargas concentradas de cargas distribuídas, para projetar a estrutura de reforço interna da base, o layout de ancoragem e os pontos de apoio. Um layout inadequado dos pontos de apoio causará deformação por tensão na base de granito, e mesmo uma retificação bem-feita pode comprometer a precisão. Além disso, confirme os requisitos de referência para a instalação: posição, tolerância e profundidade dos furos roscados, furos de rebaixo e furos para pinos de localização, especificações e orientação das ranhuras em T, bem como as áreas de referência no plano. Também é necessário verificar se é preciso reservar espaço para canaletas de cabos, furos para tubulações e posições de desvio de cabos para os módulos de rolamento a ar. Todas as dimensões e tolerâncias geométricas das interfaces devem ser definidas antes do corte e usinagem do material. O granito é uma pedra frágil. Modificar a posição dos furos ou fazer ranhuras após o acabamento é extremamente difícil e pode facilmente causar a perda de componentes. Ademais, confirme a sequência de montagem da máquina principal para avaliar se é necessário reservar espaço operacional para a montagem na base. 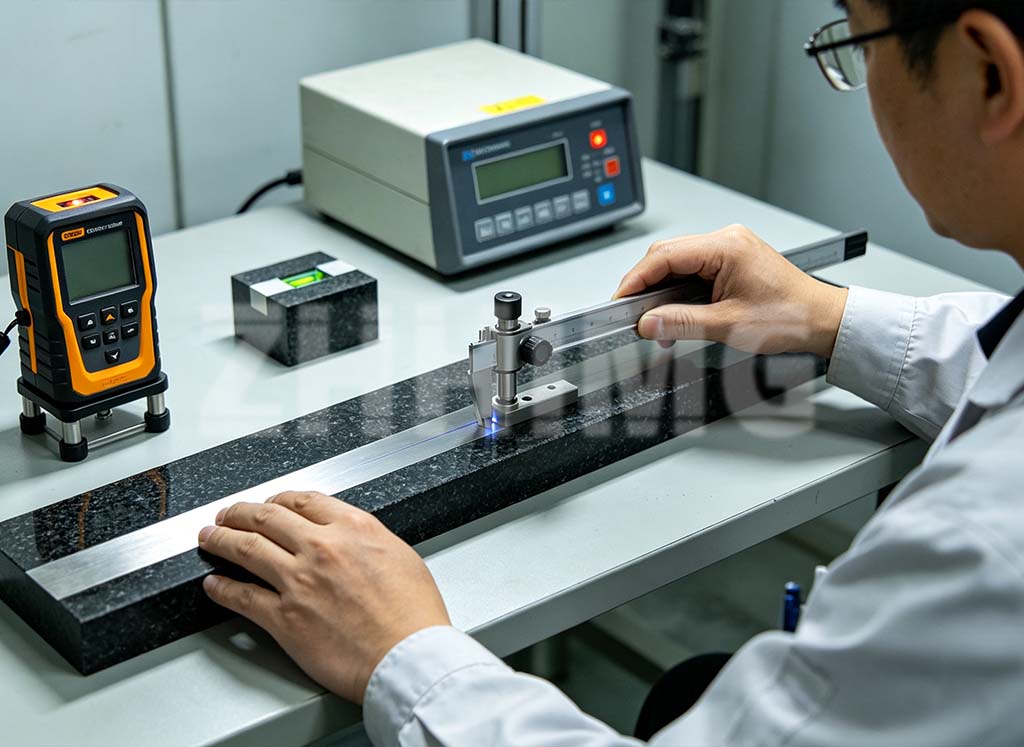
As condições de içamento, transporte e posicionamento também precisam ser avaliadas na fase inicial de customização. As bases de granito para máquinas são componentes pesados. Seu tamanho e peso monolíticos determinam os esquemas de embalagem, os veículos de transporte e a seleção do guindaste no local. É necessário confirmar a largura e a altura das portas e passagens da oficina, a capacidade de elevação nominal dos elevadores ou pontes rolantes e a capacidade de carga das passagens do piso, para avaliar se a base pode ser processada integralmente e entregue como uma peça única ou fabricada em partes segmentadas para emenda. Se a ponte rolante no local tiver tonelagem insuficiente ou passagens estreitas, o esquema de segmentação da base deve ser ajustado antecipadamente para evitar que os componentes acabados não consigam entrar na oficina. Além disso, confirme o espaço de nivelamento após o posicionamento, o curso dos pés de nivelamento da ancoragem da base e o espaço de operação para os níveis, reservando as posições de medição para posterior reinspeção de precisão com interferômetros a laser e níveis eletrônicos.
Além das condições de hardware mencionadas acima, as condições de aceitação metrológica também devem ser confirmadas previamente. Após a instalação da base de granito, a planicidade, a retilineidade e outros indicadores de precisão precisam ser verificados novamente no local. Na fase inicial, deve-se acordar o tempo necessário para a estabilização da temperatura após o transporte da base de granito da oficina de usinagem até o local da obra. A base de granito não pode ser submetida a medições de precisão imediatamente após a chegada; é necessário tempo suficiente para que ela atinja o equilíbrio térmico com a temperatura ambiente, caso contrário, os dados de medição apresentarão desvios. Confirme com antecedência os instrumentos de teste disponíveis no local e as normas metrológicas, e esclareça os parâmetros de aceitação para evitar disputas entre o fornecedor e o comprador em relação aos critérios de aceitação no local.
Personalizar uma base para máquina de granito vai muito além de simplesmente usinar a pedra de acordo com desenhos. A fundação no local, o ambiente, as interfaces de montagem, as condições de içamento e posicionamento determinam conjuntamente se a base conseguirá atingir o desempenho de referência de ultraprecisão. Somente confirmando todas as condições de instalação na fase inicial do projeto é possível evitar riscos como retrabalho e falhas de precisão, permitindo que a base de granito suporte a operação estável de toda a máquina por um longo período.
Data da publicação: 15 de setembro de 2026