
Após a retificação de componentes de granito de precisão, a alta exatidão não pode ser alcançada de forma consistente apenas por montagem direta. O desvio da referência e os danos à planicidade que ocorrem durante a fase de montagem completa da máquina em muitos projetos não são causados pela qualidade insuficiente da própria pedra, mas por operações inadequadas na montagem. Diferentemente do aço e do ferro fundido, o granito apresenta alta fragilidade e sensibilidade a cargas localizadas concentradas. Sua superfície de referência atinge precisão em nível nanométrico; qualquer fixação inadequada, força desigual ou limpeza descuidada pode levar à perda irreversível de precisão.
A preparação pré-montagem é a primeira etapa, muitas vezes negligenciada por engenheiros. A montagem não deve começar imediatamente após a desembalagem. O componente de granito deve permanecer na oficina de montagem para equalização da temperatura, garantindo que a temperatura da pedra se iguale à temperatura ambiente. Se houver diferença de temperatura entre a pedra e o ambiente, a lenta expansão e contração térmica após a montagem criará tensões internas em toda a máquina. Uma limpeza completa também é necessária. Não limpe as superfícies de referência com fios de algodão comuns ou raspadores rígidos. Resíduos de detritos e partículas de poeira metálica nas superfícies de encaixe serão pressionados contra a superfície de base após a fixação, causando arranhões permanentes e danificando a superfície de referência. A ZHHIMG fornece consumíveis de limpeza especiais e instruções de operação com os produtos entregues para evitar esses riscos iniciais.
As soluções de posicionamento e fixação são os principais pontos de controle na montagem de granito. Fixadores rígidos nunca devem ser usados para prender firmemente as bordas laterais da pedra ou superfícies de trabalho de referência diretamente. O granito possui excelente resistência à compressão, porém baixa resistência ao cisalhamento e ao impacto. A fixação pesada em um único ponto pode facilmente desencadear microfissuras invisíveis que se expandem gradualmente com o tempo e causam deformações significativas. As práticas consolidadas da indústria adotam suportes de contato suave com estruturas de apoio multiponto distribuídas uniformemente para dispersar as cargas, mantendo o granito em um estado livre e relaxado, sem introduzir tensões adicionais durante a montagem. A posição de todos os pontos de apoio precisa ser pré-calculada para evitar seções salientes e prevenir deformações por flexão causadas pelo próprio peso.
A fixação também requer um procedimento gradual. Quando componentes de granito são conectados a bases metálicas, trilhos-guia e conjuntos de apoio pneumático, os parafusos não podem ser apertados com o torque máximo de uma só vez. Deve-se adotar um aperto diagonal gradual, aplicando o torque incrementalmente enquanto se monitora continuamente as alterações de planicidade. Metais e granito diferem em suas características de expansão térmica. Estruturas de compensação precisam ser previstas na fase de projeto para evitar a tração mútua entre os dois materiais sob variação de temperatura, o que impõe uma tensão adicional contínua ao granito. Forçar ou empurrar as peças de referência de granito para alinhar os furos de montagem durante a montagem é proibido, pois esse alinhamento brusco retém a tensão residual dentro da pedra.
A proteção ambiental durante a montagem é indispensável. Mesmo fora de uma sala de metrologia com temperatura controlada, a área de montagem deve ser mantida livre de poeira para evitar que detritos de retificação e lascas de metal caiam sobre as superfícies de referência. Devem ser utilizadas cintas flexíveis com pontos de içamento pré-definidos durante o manuseio e a elevação; os cabos de aço não podem entrar em contato direto com superfícies de pedra para evitar lascas e danos às bordas. Em plataformas de granito que requerem a montagem de módulos de apoio pneumático e componentes ópticos, os funcionários devem evitar pisar diretamente nas superfícies de trabalho de referência. Caso o acesso seja obrigatório durante o trabalho, devem ser instalados tapetes de proteção especiais para distribuir o peso corporal e evitar sobrecarga localizada. 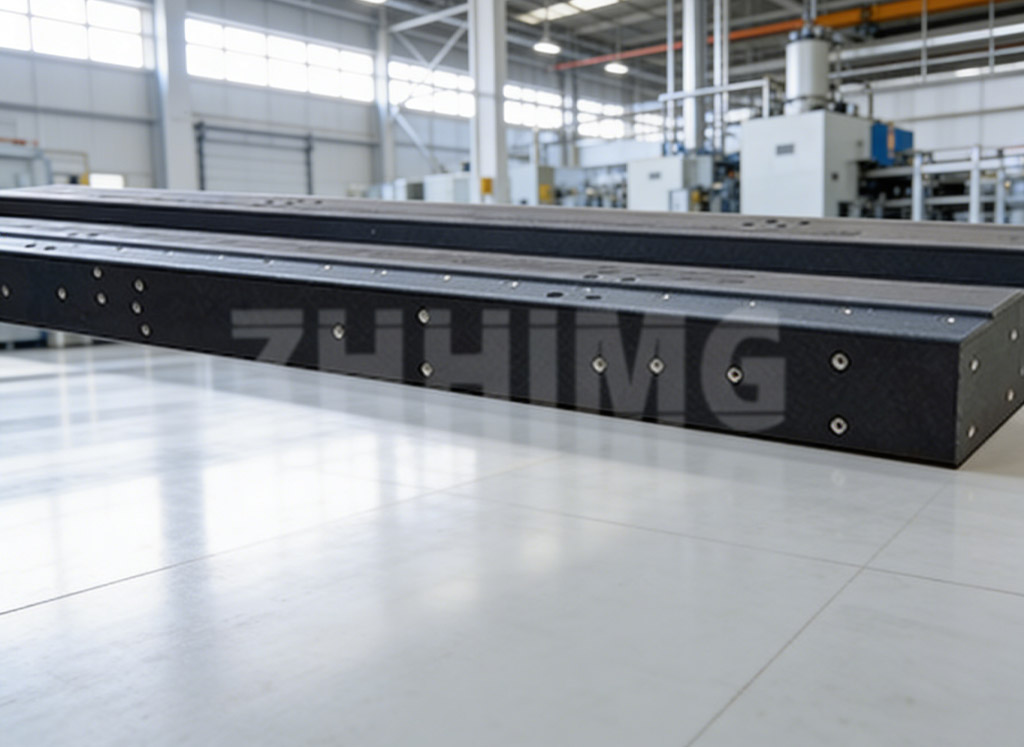
A conclusão da montagem não significa o comissionamento imediato. É necessário reservar um período de repouso e reinspeção. Após todos os conectores estarem totalmente fixados, o conjunto repousa por um período para liberar a tensão temporária gerada durante a montagem, seguido por uma nova medição de planicidade e retilineidade utilizando instrumentos de alta precisão. Se for detectada alguma variação na precisão, ela não pode ser corrigida apertando os parafusos à força. A desmontagem é necessária para inspecionar as condições de suporte e encaixe e reajustar o esquema de montagem. Muitos clientes se apressam em colocar o equipamento em operação e ignoram o período de repouso e os novos testes. A deformação de referência só é descoberta durante o comissionamento completo da máquina, o que leva a custos de retrabalho extremamente altos.
Em resumo, o princípio fundamental para a montagem de componentes de granito de precisão é minimizar a interferência de forças externas e evitar a introdução de tensões adicionais. O granito oferece excelente estabilidade dimensional somente quando livre de forças externas excessivas e danos à sua superfície dura. Desde o repouso em temperatura constante e o suporte flexível até a fixação gradual e a reinspeção após a conclusão, cada detalhe da montagem protege a alta precisão inerente à pedra. Com base na vasta experiência adquirida em inúmeros projetos, a ZHHIMG fornece recomendações de montagem de acordo com os desenhos técnicos dos clientes antes da entrega do produto, ajudando-os a preservar a precisão durante a montagem e a garantir a operação estável e de longo prazo de todas as máquinas.
Data da publicação: 14/09/2026